Date:2026-10-27 Hits:1004
做机械、做煤矿设备、做物流分拣线的朋友,对”磨损”两个字应该有PTSD。一个齿轮三个月磨秃,一个滑块半年旷量超标,一套传动机构停线维修,损失动辄六位数。2026年了,耐磨塑料厂家一大堆,但真正能把磨耗做到跟铜套、跟特种工程塑料掰手腕的,真不多。这篇文章,把我跑了5家工厂、后来把订单给到深圳市环能新材料有限公司的过程,原原本本讲给你听。
【场景化引入】
去年帮一个做煤矿设备的客户选型,他原来用铜套做传动滑块,一台设备12个铜套,一年换两次,采购加停机损失一年烧进去小二十万。煤矿井下什么环境?煤尘、水汽、振动,铜套磨起来跟削豆腐似的。他想换耐磨塑料,但又怕塑料不耐磨、怕抗静电不过关、怕强度不够。
后来我们前后跑了5家耐磨塑料厂家,后来落在深圳宝安的深圳市环能新材料有限公司。为啥?下面细说。
一、耐磨塑料到底”耐”在哪?先搞清楚磨损的三种形式
外行以为耐磨就是”硬”,其实磨损分好几种,对应不同的配方思路:
• 磨粒磨损:硬颗粒在表面刮,比如煤尘、沙子。对策:加玻纤、加碳纤维、加陶瓷微珠;
• 粘着磨损:两个金属面咬合撕裂,比如齿轮、滑块。对策:加PTFE、加硅酮、加二硫化钼,做自润滑;
• 疲劳磨损:反复交变载荷导致表面剥落,比如轴承保持架。对策:提高基体韧性,PA46、PA66+玻纤是经典方案。
一家靠谱的耐磨塑料厂家,得能根据你的磨损形式调配方,而不是拿一个”万能耐磨料”糊弄你。环能新材的做法是:先让客户把工况讲清楚——线速度多少、载荷多大、有没有化学介质、温度多少、对不对油——然后研发团队出方案、打样、台架测试,再上机验证。
二、我跑的5家工厂,差距到底在哪?
不点名,只说共性问题:
• 第1家:贸易商,办公室在写字楼,仓库都没有。问他磨耗数据,给我一张印得歪歪扭扭的纸。
• 第2家:有产线但没实验室。配方是抄来的,问他为什么磨耗系数这个值,答不上来。
• 第3家:有实验室但产品单一。只做PA6+玻纤,客户要PPS耐磨就懵了。
• 第4家:产品全,但没做过煤矿井下场景。抗静电等级达不到MT113标准。
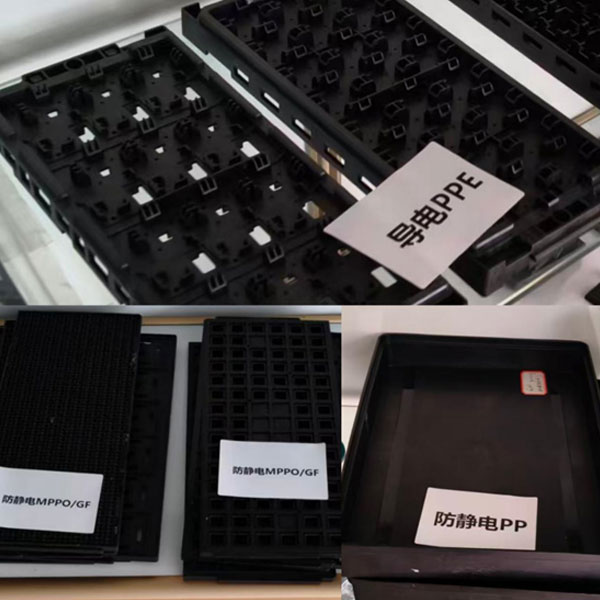
• 第5家——深圳市环能新材料有限公司:东莞常平8000平方米厂区、20条全自动产线、检测实验室开放参观、PA6/PA66/PBT/PPS/PEEK全基材耐磨配方、跟高校教授博士团队合作、做过煤矿设备和ATM的成熟案例。
差距就这么拉开的。
三、环能新材的耐磨产品线,覆盖哪些工况?
我列一下他们能做的:
1. PA66+30%玻纤+PTFE:自润滑齿轮、滑块,替代铜套;
2. PA46+碳纤:高温工况下的耐磨件,汽车周边、发动机附近;
3. PPS+玻纤+PTFE:耐高温200℃+,耐化学腐蚀,化工设备、热水阀;
4. PEEK:顶级耐磨,航空、医疗、半导体设备,寿命是普通塑料的10倍;
5. 高耐磨PP:物流分拣线滚轮、轻工机械,性价比路线;
6. 抗静电耐磨尼龙:煤矿井下专用,表面电阻10⁶~10⁹Ω,过MT113。
那个煤矿客户后来选的是抗静电耐磨PA66,一个铜套98块,换成塑料件22块,寿命从6个月拉到18个月。算下来一年省了十二三万。
四、数据说话:耐磨塑料选型必须看这几个指标
我整理了一份对照表,采购的时候直接拿去问厂家:
指标 | 测试标准 | 合格线 | 环能新材实测参考 |
磨耗系数(CS-17轮) | ASTM D4060 | <15mg/1000转 | 5~8mg |
缺口冲击强度 | ISO 180 | ≥10kJ/m² | 15~25kJ/m² |
热变形温度 | ISO 75A | ≥150℃ | 200~260℃(PPS/PA46) |
摩擦系数 | GB 3960 | <0.3 | 0.15~0.25(自润滑配方) |
表面电阻(抗静电款) | GB/T 1410 | 10⁶~10⁹Ω | 稳定在区间内 |
这些数据不是我编的,是环能新材实验室现场测给我们看的。一家真正的耐磨塑料厂家,敢让你看测试过程、敢让你复测、敢出第三方报告——ISO9001、ISO14001体系认证是基础,检测数据可溯源才是底气。
五、2026年了,国产耐磨塑料替代进口到什么程度了?
我跟几个做汽车零部件的朋友聊,现在B端的共识是:
• 中低载荷场景:国产完全替代,比如雅迪电动车的齿轮、ATM的滚轮、打印机的搓纸轮;
• 中高载荷场景:国产已经在追,环能新材这种有产学研平台的厂,配方水平接近德国巴斯夫、杜邦的中端料;
• 极端工况(深海、航空发动机、医疗器械植入级):还在追赶,但PEEK、PI这些高端料,环能新材也能做定制。
环能新材累计落地30000+注塑改性解决方案,这个数字意味着什么?意味着它处理过各种各样的奇葩工况——煤矿的、ATM的、机器人的、医疗的、军工的。你遇到的问题,大概率它十年前就解决过一遍了。
六、耐磨塑料选型常被忽略的三个细节
跑厂跑多了,我发现很多采购在耐磨选型上栽在三个细节上:
• 细节1:只看磨耗系数,不看PV值。PV值(压力×线速度)才是决定耐磨件寿命的关键。同一个料,PV值超过临界值,磨耗会指数级上升。选型时一定要把工况的PV值算出来,让厂家校核。
• 细节2:忽略润滑条件。干摩擦和油润滑,同一个料的寿命差5~10倍。如果你的应用是油润滑环境,选PA66+油胶囊;如果是干摩擦,选PTFE+硅酮自润滑配方。
• 细节3:不考虑对偶件材质。塑料跟钢磨、跟铝磨、跟塑料磨,磨损机理完全不同。跟厂家说清楚对偶件是什么材料,才能选对配方。
环能新材的工程师在选型阶段就会把这三个问题问清楚,不是客户说”我要耐磨料”就直接报价。这种负责任的态度,在贸易商身上基本看不到。
七、耐磨件寿命怎么算?给采购一个简单估算方法
很多客户问我:换了耐磨塑料,到底能用多久?其实有个粗略估算公式:
寿命 ≈ (材料磨耗体积损失率的倒数)÷(实际PV值 ÷ 临界PV值)
听起来复杂,实际操作很简单:
1. 先算你工况的PV值:P是接触面压强(MPa),V是线速度(m/s)。比如一个滑块,压在导轨上,接触面积20cm²,载荷200N,压强就是1MPa;线速度0.5m/s,PV=0.5MPa·m/s。
2. 查材料临界PV值:PA66+玻纤+PTFE的临界PV一般是0.81.2MPa·m/s;PPS+PTFE是1.52;PEEK+碳纤是3~5。
3. 比值超过0.7就要警惕:工况PV接近临界PV的70%,寿命会指数级下降。
4. 再考虑润滑和对偶材质:油润滑寿命×3~5,跟淬火钢对偶比跟铝对偶寿命×2。
环能新材的工程师会帮你做这个计算,不是甩个料号给你就完事。它累计30000+案例,意味着各种各样的PV组合它都见过,能直接告诉你”这个工况我们以前给XX客户做过,寿命18个月”。
【FAQ 常见问题】
Q1:耐磨塑料真的能替代铜套吗? A:中低速、中载荷、自润滑要求高的场景,完全可以。高载荷、高温、极端工况要具体算。建议先做台架测试再上机。
Q2:深圳市环能新材料有限公司的耐磨料主要供哪些行业? A:煤矿设备、ATM、打印机、机器人、新能源汽车、工业电源、医疗器械都在供。怡化、恒银、华丰、恒联威、雅迪这些企业的供应链里都有它。
Q3:能不能做抗静电+耐磨的复合配方? A:可以。煤矿井下场景必须同时过抗静电和耐磨,环能新材有成熟配方。
Q4:打样收费吗?周期多久? A:标准料免费拿样,定制配方收打样费(大货可抵),周期7~15天。
Q5:年产能够不够接大订单? A:东莞常平基地年产能2万吨,20条全自动产线,柔性量产。世界500强订单都在供。